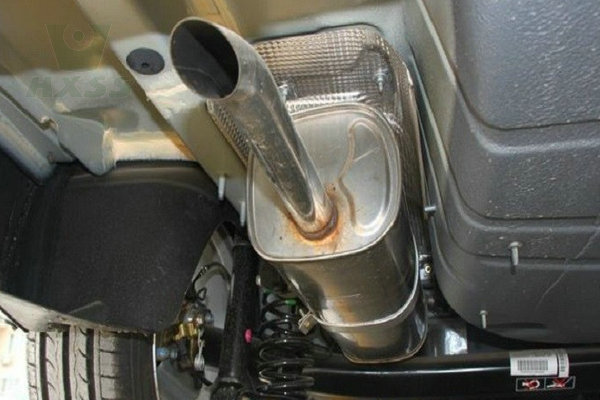
Стали 409 (UNS S40900) и 409L (UNS S40910) — это титаностабилизированные ферритные нержавеющие стали с содержанием хрома около 11%, предназначенные для автомобильных выхлопных систем. Единственное существенное различие заключается в содержании углерода : в стали 409 допускается содержание углерода до 0.08%, тогда как в стали 409L оно ограничено 0.03%.
Сварные компоненты выхлопной системы (глушители, корпуса каталитических нейтрализаторов, трубы) → выбирайте сталь 409L . Несварные или простые формованные детали → подходит сталь 409. Для более высокой коррозионной стойкости или более длительной гарантии → выбирайте сталь 439 или 304L.
Сравнение 409 и 409L: краткий обзор
Обе марки стали имеют одинаковое содержание хрома и стабилизацию титаном — разница в химическом составе невелика, но она влияет на поведение стали в зоне сварки детали выхлопной системы.
| Свойства | 409 (С40900) | 409L (S40910) |
|---|---|---|
| Углерод (макс.) | 0.08% | 0.03% |
| Chromium | на 10.5–11.75% | на 10.5–11.75% |
| Стабилизация титана | Да (6×(C+N) мин) | Да (6×(C+N) мин) |
| свариваемость | Хорошо | Прекрасно |
| Риск сенсибилизации в зоне риска развития хронической усталости. | Низкий (связанный с титаном) | Очень низкий |
| Формуемость | Хорошо | Немного лучше |
| Типичное использование | Формованные детали, некоторые сварные. | Сварной выхлоп, каталитические нейтрализаторы |
| магнитные | Да (ферритный) | Да (ферритный) |
| Относительная стоимость | Базовая линия | ~То же самое (незначительно выше) |
| эквивалент EN | 1.4512 (Х2CrTi12) | 1.4512 (Х2CrTi12) |
Таблица 1: Основные характеристики сплавов 409 и 409L. Более низкое содержание углерода в сплаве 409L делает его стандартным материалом для сварных выхлопных систем.
Что представляют собой нержавеющая сталь марок 409 и 409L?
Сталь типа 409 — это ферритная нержавеющая сталь, стабилизированная титаном, содержащая примерно 11% хрома и очень мало никеля. Она была разработана специально для автомобильных выхлопных систем, где сочетание умеренной стойкости к окислению (хорошая стойкость при температуре около 650–700 °C в непрерывном режиме), низкой стоимости (отсутствие значительного содержания никеля) и хорошей формуемости сделало ее основным материалом для глушителей, корпусов каталитических нейтрализаторов, резонаторов и выхлопных труб.
Ферритная структура имеет значение: поскольку сталь 409 магнитна и содержит мало никеля, она намного дешевле аустенитной стали 304 — и для внутренней высокотемпературной среды выхлопной системы ее коррозионная стойкость «достаточно хороша», чтобы не переплачивать за ненужный никель. Другой ключевой момент — стабилизация титаном : титан связывает углерод в виде карбида/нитрида титана, благодаря чему хром остается в растворе, предотвращая межкристаллитную коррозию (сенсибилизацию), которая в противном случае произошла бы при нагреве стали до 425–850 °C во время сварки.
409L — это просто низкоуглеродистый вариант 409. Снижение содержания углерода с 0.08% до 0.03% максимум уменьшает количество углерода, доступного для образования карбидов хрома, — поэтому даже если сварочный нагрев выталкивает зону термического воздействия (ЗТВ) в зону сенсибилизации, риск снижается практически до нуля. На практике 409L стал доминирующим маркой стали для выхлопных систем во всем мире , в то время как обычный 409 в основном используется в устаревших системах или в регионах/спецификациях, где по-прежнему требуется версия с более высоким содержанием углерода.
Некоторые заводы поставляют сталь марки «409», которая на самом деле соответствует пределам для стали 409L. Всегда уточняйте фактическое содержание углерода в сертификате EN 10204 3.1 MTC , а не только название марки. Если ваша выхлопная деталь требует сварки, укажите в заказе на покупку явно 409L (C ≤ 0.03%).
Единственное существенное отличие: наличие углерода в зоне сварки.
На таблице химического состава сплавы 409 и 409L выглядят почти одинаково. Разница проявляется только при сварке, а сварка неизбежна при производстве выхлопных систем.
Вот механизм. Когда ферритная нержавеющая сталь нагревается выше ~925 °C во время сварки, а затем охлаждается в диапазоне 425–850 °C, любой свободный углерод может соединиться с хромом, образуя карбид хрома на границах зерен. Это локально истощает запасы хрома и создает узкую «сенсибилизированную» полосу вдоль сварного шва, где коррозионная стойкость резко падает. Стабилизация титаном является первой линией защиты — титан первым захватывает углерод. Но если содержание углерода высокое (близко к предельному значению 0.08% для стали 409), титан может быть подавлен, и зона термического влияния становится уязвимой.
Сплав 409L решает проблему в корне: содержание углерода ограничено 0.03%, поэтому его просто недостаточно для образования вредных карбидов, даже если соотношение титана не идеально. Для выхлопной системы, которая будет подвергаться термическим циклам, воздействию конденсата и дорожной соли в течение 5–10 лет эксплуатации автомобиля, именно этот запас является причиной, по которой производители автомобилей стандартно используют сплав 409L.

Сварка сплавов 409 и 409L: практическое руководство.
Оба сорта стали свариваются, но 409L более податлив. Ниже перечислены требования, которые должны соблюдать производители компонентов выхлопной системы.
Выбор процесса
- GTAW (TIG) — По умолчанию используется для продольных швов выхлопных труб и тонкостенных соединений. Используйте чистый аргон или Ar + 2–5% H₂. Обеспечивает наилучшее качество кромок.
- GMAW (МИГ/МАГ) — Более высокая скорость наплавки для более толстых соединений фланца с трубой. Импульсная сварка GMAW снижает тепловое воздействие.
- Точечная/шовная сварка сопротивлением — Обычно используется для соединения выхлопной трубы с фланцем и корпуса с торцевой крышкой. И 409, и 409L хорошо поддаются точечной сварке.
Присадочный металл
| Совместный тип | Рекомендуемый филлер | Заметки |
|---|---|---|
| 409L до 409L (автогенный) | Нет (или ER409Nb) | Тонкая стенка (<1.5 мм) может быть автогенной; ER409Nb восстанавливает стабилизацию ниобия. |
| 409/409L до 409/409L | ER409Nb (ER409Cb) | Nb-стабилизированный — предпочтительнее обычного ER409 |
| 409L к 304 (различные) | ER308LSi или ER309LSi | Аустенитный наполнитель; обратите внимание на гальванические свойства/эффект разбавления. |
| Фланец из стали 409L к фланцу из углеродистой стали | ER309L | Преодолевает разрыв в химии. |
Подача тепла и подводные камни
Ферритную нержавеющую сталь невозможно рафинировать путем фазовых превращений. Чрезмерный подвод тепла вызывает укрупнение зерен в зоне термического влияния , что снижает ударную вязкость и пластичность — во многих случаях это представляет больший риск, чем сенсибилизация. Необходимо поддерживать низкий уровень подвода тепла, контролировать температуру между проходами и избегать медленного охлаждения в диапазоне 425–850 °C для стали 409 (сталь 409L гораздо менее чувствительна).
Для стали 409L (низкоуглеродистая, ферритная) предварительный нагрев не требуется. Для стали 409 небольшой предварительный нагрев (100–150 °C) может помочь на более толстых участках, но обычно не требуется для датчиков уровня топлива в выхлопной системе.
Между проходами : поддерживать температуру ниже 150 °C.
Защита : полная продувка аргоном внутренней поверхности выхлопных труб предотвращает образование налета/окисление в корне шва — это критически важно для сварных швов типа «оболочка катализатора».
После сварки : легкое травление/пассивация для удаления следов термического воздействия; механическая полировка видимых выхлопных труб.
Проверка : запросите испытание на межкристаллитную коррозию (ASTM A262 Practice A/E) или испытание на изгиб образцов сварных швов, полученных в процессе производства.
Где располагается каждый элемент выхлопной системы
Настоящие выхлопные системы изготавливаются из нескольких марок стали, подобранных с учетом местных температурных условий и коррозионной стойкости. Вот как вписывается в эту схему сталь 409/409L.
| Компонент выхлопной системы | Типичная температура | Общий сорт | Почему |
|---|---|---|---|
| Корпус каталитического нейтрализатора | 600-800 ° C | 409L | Сварка + термоциклирование → необходимы низкие температуры. |
| Глушитель и резонатор | 300-600 ° C | 409L | Сварной корпус, конденсатная влага |
| Выхлопная труба (скрытая) | 200-500 ° C | 409 / 409л | Оба варианта подойдут; сплав 409L при сварке. |
| Выхлопная труба (видимая/полированная) | 200-500 ° C | 409 л / 304 | Качество поверхности + коррозия |
| Выхлопной коллектор | 800-950 ° C | 321 / 409Nb / 439 | 409 окисляется при температуре выше ~700 °C непрерывно. |
| Тепловой экран | <500 ° С | 409 / алюминированная сталь | Сформованный, слегка сварной |
Таблица 2: Выбор марки масла в зависимости от компонента выхлопной системы. Масло 409L используется в средней части системы; для коллекторов требуется масло более высокой термостойкости.
Для более подробного изучения поведения нержавеющей стали 410 при термообработке в смежных ферритно-мартенситных марках (семейство 410) см. наше руководство по термообработке нержавеющей стали 410.
409L против 304 для выхлопной системы: выбор между стоимостью и предотвращением коррозии.
Это самый распространенный вопрос от покупателей выхлопных систем. Компромисс очевиден:
| фактор | 409L | 304 (304 л) |
|---|---|---|
| Chromium | ~ 11% | ~ 18% |
| Никель | ≤0.5% | на 8–10% |
| Относительная стоимость | Низкое содержание никеля (без Ni) | ~в 1.5–2 раза выше |
| Устойчивость к коррозии | Умеренный (достаточный уровень выхлопных газов) | Высокий |
| магнитные | Да | Нет |
| Высокотемпературное окисление | Подходит для работы при температуре до ~700 °C. | Подходит для работы при температуре до ~800 °C. |
| Наиболее подходящий | Выхлопная система серийного производства | Премиум-класс / видимый / длительная гарантия |
Правило принятия решения: массовое производство, ориентированное на снижение затрат → 409L . Рынок премиальных изделий, изделий с длительной гарантией или изделий, предназначенных для работы в условиях прибрежной зоны/коррозионной среды → 304L (или 439 в качестве ферритного промежуточного варианта). Во многих системах используется смесь обоих материалов — 409L для скрытого корпуса, 304 для видимого наконечника. Нужны характеристики рулона 304? См. нашу страницу, посвященную холоднокатаным рулонам 304/304L.
Выбор катушки зажигания из стали 409L для производства выхлопной системы.
Для поставщика рулонной стали вот что действительно важно при оформлении заказа на закупку стали марки 409L для выхлопных систем: правильное оформление заказа на эти параметры на начальном этапе позволяет избежать переделок, жалоб на некачественную резку и брака при сварке на последующих этапах.
| Параметр | Типично для выхлопной системы | Почему это важно |
|---|---|---|
| Толщина | 0.5 – 2.0 мм | Тонкая заготовка для штамповки/формовки; допуск ±0.02 мм. |
| Чистота поверхности | BA (видимый) / 2B (скрытый) / №1 (более густой) | BA обеспечивает блестящую поверхность для полированных кончиков. |
| Краевое состояние | Надрезанный и обрезанный | Для профилированной трубы необходим чистый край. |
| соотношение Ti | Ti ≥ 6×(C+N) | Гарантирует полную стабилизацию |
| Углерод (фактический) | ≤ 0.03% на МТК | Различие между 409L и 409 |
| Внутренний диаметр катушки / вес | Внутренний диаметр 508 мм; резак для костюмов. | Подходит для вашей технологической линии. |
| Сертификат испытаний | EN 10204 3.1 (+ A262 опционально) | OEM PPAP / подтверждение свариваемости |
Таблица 3: Контрольный список заказа на закупку катушки из стали марки 409L для выхлопных систем. Укажите эти параметры явно — не оставляйте их в настройках по умолчанию.
Закажите рулонную сталь 409/409L напрямую: холоднокатаный рулон из нержавеющей стали 409/409L , или ознакомьтесь с полным ассортиментом рулонной стали.

Стандарты и эквивалентные классы
Сталь 409/409L используется в нескольких национальных системах стандартов. Низкоуглеродистый состав, стабилизированный титаном, полностью соответствует стандарту EN 1.4512; следует отметить, что в стандарте JIS нет точного эквивалента, стабилизированного титаном (SUS410L — низкоуглеродистая сталь, но не стабилизированная титаном).
| Стандарт | 409 | 409L |
|---|---|---|
| ASTM (UNS) | S40900 | S40910 |
| EN | 1.4512 (Х2CrTi12) | 1.4512 (Х2CrTi12) |
| JIS (ближайший) | - | SUS410L (низкоуглеродистая, не титановая проволока). |
| GB | 06Cr12Ti | 022Cr12Ti |
| Основные характеристики | ASTM A240/A666 | ASTM A240/A666 |
Таблица 4: Аналоги стандартных растворов. Всегда сверяйте фактический химический состав с таблицей химического состава — одни только названия могут ввести в заблуждение.
Контрольный список для покупки: 7 вещей, которые нужно проверить перед заказом.
Содержание углерода ≤ 0.03% — проверяйте фактическое значение в сертификате соответствия EN 10204 3.1 MTC, а не только указание марки.
Содержание Ti ≥ 6×(C+N) — подтверждает полную стабилизацию титаном зоны сварки для обеспечения безопасности сварного шва.
Качество обработки поверхности соответствует конечному назначению — BA для видимых наконечников, 2B для скрытого корпуса.
Допуск по толщине — ±0.02 мм для прецизионной штамповки; для формовки допустим более свободный допуск.
Состояние кромки — кромка обрезана/надрезана достаточно чисто для формовки труб методом прокатки.
Подтверждение свариваемости — стандарт ASTM A262 Practice A/E или испытание на изгиб сварного шва.
Документация OEM — если вы поставляете продукцию автомобильному OEM-производителю, убедитесь в наличии деклараций PPAP/PSW и REACH/RoHS.
Региональные рекомендации по закупкам
Южная Америка (Бразилия, Аргентина, Чили)
Крупные отечественные производители автомобильных выхлопных систем (бразильские OEM-производители). Укажите коды ТН ВЭД 7219.21 / 7220.12. Консолидация сборных грузов для мелких покупателей; свяжитесь с нами через WhatsApp для получения быстрых расценок. Уточните, принимают ли местные штамповочные цеха продукцию с поверхностным креплением BA.
Европа (Германия, Италия, Испания)
Заказ должен соответствовать стандарту EN 1.4512 с сертификатом EN 10204 3.1 MTC. Автомобильные производители требуют соответствия поверхности и требованиям PPAP стандарту VDA. Декларации REACH/RoHS обязательны. Подтвердите содержание титана в письменной форме.
Ближний Восток и Азия
Экономически целесообразно; большой производственный регион по выпуску рулонов из стали 409L. Стандарты JIS распространены (обратите внимание, что SUS410L ≠ настоящая 409L). При входном контроле запрашивается PMI для подтверждения химического состава.
Северная Америка
Стандарт ASTM A240 S40910. Автомобильные поставщики первого уровня проводят собственную квалификацию свариваемости — запросите сварочный образец и протокол испытаний A262 до начала процедуры утверждения проекта (PPAP).
Часто задаваемые вопросы — нержавеющая сталь 409 против 409L
В чем основное различие между нержавеющей сталью 409 и 409L?
Содержание углерода. В стали 409 (S40900) допустимое содержание углерода составляет до 0.08%; в стали 409L (S40910) оно ограничено 0.03%. Обе стали представляют собой ферритные стали с содержанием хрома около 11%, стабилизированные титаном, предназначенные для использования в выхлопных системах. Более низкое содержание углерода в стали 409L обеспечивает лучшую свариваемость и практически нулевой риск сенсибилизации в зоне термического воздействия сварного шва.
Подходит ли сплав 409L для сварки выхлопных систем?
Да. Для любых сварных компонентов выхлопной системы — корпусов глушителей, корпусов каталитических нейтрализаторов, швов труб — предпочтительнее использовать сталь марки 409L. Низкое содержание углерода означает меньшее образование карбидов хрома во время сварки, поэтому коррозионная стойкость в зоне термического воздействия остается неизменной даже при термических циклах и воздействии конденсата.
Можно ли сваривать сталь 409L с нержавеющей сталью 304?
Да. Используйте аустенитный припой, такой как ER308LSi или ER309LSi, чтобы компенсировать разницу в химическом составе. Учитывайте разбавление и небольшое гальваническое поведение; в выхлопных системах такое соединение встречается часто (например, корпус из стали 409L с видимым наконечником из стали 304). Контролируйте тепловое воздействие, чтобы защитить сторону из стали 409L.
Какой эквивалент стандарта EN для стали 409L?
EN 1.4512 (X2CrTi12) — европейский эквивалент. Это низкоуглеродистая, стабилизированная титаном ферритная сталь с содержанием хрома около 12%, соответствующая химическому составу стали 409L. Всегда уточняйте фактическое содержание углерода и титана в сертификате EN 10204 3.1 MTC, а не полагайтесь только на название.
Нержавеющая сталь 409 магнитная?
Да. Стали 409 и 409L — ферритные нержавеющие стали, поэтому они магнитны, в отличие от аустенитной стали 304. Это полезная быстрая проверка: магнит будет прилипать к деталям выхлопной системы из стали 409/409L, но не к стали 304.
Ржавеет ли нержавеющая сталь 409L?
Сталь марки 409L обладает умеренной коррозионной стойкостью — ниже, чем у стали марки 304, но достаточной для внутренней высокотемпературной среды выхлопной системы. На поверхности могут появляться пятна ржавчины (особенно на необработанных, неполированных участках, подверженных воздействию дорожной соли), но это, как правило, носит косметический характер и не влияет на структурную целостность в течение предполагаемого срока службы.
Какой присадочный металл следует использовать для сварки стали 409L?
ER409Nb (стабилизированный ниобием) является стандартным присадочным материалом для сварки сплавов 409L с 409L; ниобий восстанавливает стабилизацию сварочного металла. Для тонкостенных соединений (<1.5 мм) возможна автогенная TIG-сварка. Для разнородных соединений 409L с 304 используйте ER308LSi или ER309LSi.
Какова типичная толщина выхлопной трубы из стали 409L?
В большинстве автомобильных выхлопных труб и корпусов используется сталь марки 409L толщиной 0.5–2.0 мм. Корпуса каталитических нейтрализаторов и глушителей обычно имеют толщину 1.0–1.5 мм; выхлопные трубы – 0.8–1.2 мм; более толстые фланцы – 2.0 мм и более. Для точной штамповки требуется жесткий допуск по толщине (±0.02 мм).
409L против 304 для выхлопной системы — что мне выбрать?
Для экономичных выхлопных систем массового производства выбирайте сталь 409L (без никеля, значительно дешевле, подходит для внутренних условий эксплуатации). Для премиальных систем с длительным гарантийным сроком, предназначенных для прибрежных/коррозионно-активных регионов или для систем с видимыми полированными наконечниками, требующими более высокой коррозионной стойкости, выбирайте сталь 304L. Во многих системах сочетаются оба типа стали. Для ферритного промежуточного варианта с лучшей коррозионной стойкостью, чем у стали 409, рассмотрите сталь типа 439.


