Если вы закупаете нержавеющую сталь для сварных конструкций — теплообменников, деталей печей, выхлопных систем или нефтехимического оборудования — вы, вероятно, сталкивались с выбором между нержавеющей сталью 410 и 410S. Разница между ними гораздо существеннее, чем вам скажут большинство поставщиков.
410 — это мартенситная марка, которая упрочняется в зоне термического воздействия сварного шва, требуя предварительного нагрева и последующего отжига для предотвращения растрескивания. 410S — это ферритная марка, которая остается мягкой и пластичной на протяжении всего термического цикла сварки , что делает ее предпочтительным выбором, когда приоритетом является свариваемость.
В этом руководстве рассматривается все, что необходимо знать покупателю или инженеру-технологу о сварке стали 410S: выбор присадочного металла, требования к предварительному нагреву, обработка после сварки, предотвращение дефектов и сравнение с сваркой стали 410. Если вам нужен материал 410S для вашего проекта, запросите ценовое предложение у компании Huaxiao Metal — мы поставляем холоднокатаные рулоны, горячекатаные рулоны, листы и плиты из стали 410S с полным комплектом документации MTC.
Почему 410S является свариваемой альтернативой 410
Углеродные инновации, меняющие всё.
Самое важное различие между 410 и 410S заключается в содержании углерода:
| Класс | Углерод (макс.) | микроструктура | закаливаемый |
|---|---|---|---|
| 410 | 0.08-0.15% | мартенситные | Да — твердость по Роквеллу 40-50 после закалки. |
| 410S | ≤0.08% | Ферритный | Нет — остаётся мягким |
При сварке стали марки 410 зона термического воздействия (ЗТВ) нагревается выше критической температуры, а затем быстро охлаждается. Высокое содержание углерода приводит к превращению ЗТВ в твердый, хрупкий мартенсит. Без предварительного нагрева и последующего отжига этот мартенсит трескается — иногда сразу, иногда через несколько недель в процессе эксплуатации.
Сталь 410S полностью избегает этого. Низкое содержание углерода подавляет образование мартенсита, поэтому зона термического влияния остается ферритной и пластичной. Именно поэтому сталь 410S классифицируется как UNS S41008 по стандарту ASTM A240 как не закаливаемая ферритная нержавеющая сталь, а не как «низкоуглеродистая мартенситная», как ошибочно утверждают некоторые источники. Для более подробного сравнения см. наше руководство по нержавеющей стали 410 и 410S.
Ферритные и мартенситные структуры: что это означает в сварном шве.
| Свойства | 410S (ферритный) | 410 (мартенситный) |
|---|---|---|
| Зона термического воздействия после сварки | Мягкий, пластичный феррит | Твердый, хрупкий мартенсит |
| Риск растрескивания | Низкий | Высокая температура без предварительного нагрева |
| Требуется предварительный нагрев | Обычно нет (опционально 150-200°C для толстых участков) | Да, обязательная температура 250-350°C. |
| Отжиг после сварки | Не требуется | Требуется (700-750°C) |
| Присадочный металл | AWS E/ER 309L или 430 | AWS E/ER 410 или ERNiCr-3 |
В этой таблице объясняется, почему технология 410S экономит время и средства на изготовление. Не требуется предварительный нагрев. Не требуется последующий цикл термической обработки после сварки. Нет неожиданных проблем, связанных с отложенным растрескиванием. Для сварных конструкций 410S — просто лучший выбор.
Свойства сварочного материала 410S: краткий обзор
| Параметр | Рекомендация |
|---|---|
| Оценка свариваемости | Хорошо отлично |
| Разогрейте | Не требуется для соединений толщиной ≤3 мм; 150-200 °C для соединений толщиной >3 мм или соединений с жесткой фиксацией. |
| Температура между проходами | Хранить при температуре ниже 150°C |
| Рекомендуемый филлер | AWS E/ER 309L (наиболее распространенный), E/ER 430 (соответствующий химический состав) |
| Защитный газ (GTAW/GMAW) | 98% Ar + 2% O₂ или чистый Ar |
| Термическая обработка после сварки | Дополнительная возможность снятия внутренних напряжений при температуре 700-750°C. |
| Риск сенсибилизации | Низкая температура (но следует избегать длительного воздействия в диапазоне 450-850°C). |
| Риск роста зерна | Умеренный режим — поддерживайте низкий уровень тепловыделения. |
Методы сварки нержавеющей стали 410S
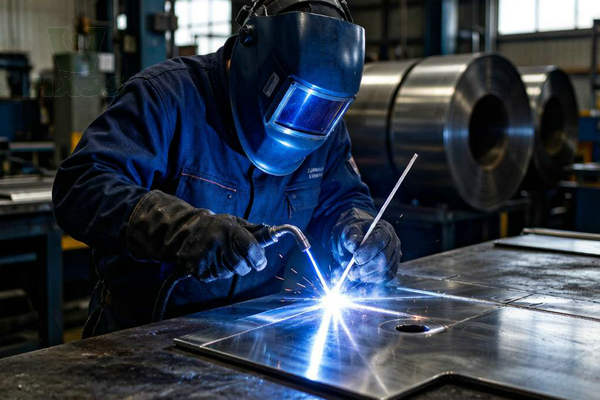
Сварка GTAW (TIG) — рекомендуется для корневого прохода.
TIG-сварка обеспечивает наилучший контроль над подводимой температурой и позволяет получать чистые, высококачественные корневые швы. Используйте вольфрамовый электрод с 2% содержанием тория, защитный газ 98% Ar + 2% O₂ и присадочную проволоку ER309L (диаметром 1.6 мм или 2.4 мм). Поддерживайте короткую длину дуги и постоянную скорость перемещения. TIG-сварка идеально подходит для тонколистовой стали 410S (0.5-3 мм), обычно используемой при изготовлении теплообменников.
GMAW (MIG) — Высокопроизводительная заправка
Для сварки более толстых деталей и серийной сварки MIG обеспечивает более высокую скорость наплавки. Используйте короткозамкнутый или импульсно-распылительный режим с проволокой ER309L (0.8 мм или 1.0 мм). Установите скорость подачи проволоки таким образом, чтобы поддерживать низкий уровень тепловыделения — цель состоит в полном проплавлении без чрезмерного роста зерен в зоне термического влияния.
SMAW — Полевой ремонт
Для ремонта на месте, где использование газовой защиты нецелесообразно, хорошо подходит дуговая сварка покрытым электродом E309L (3.2 мм). Следует отметить, что дуговая сварка покрытым электродом обеспечивает более высокую тепловую нагрузку, чем аргонодуговая сварка, поэтому она менее подходит для тонколистовых материалов.
Сварка Сопротивлением
Сталь 410S хорошо поддается точечной и шовной сварке, что является существенным преимуществом в производстве автомобильных выхлопных систем. Ферритная структура обеспечивает равномерные зоны сварного шва без мартенситного охрупчивания. Именно поэтому сталь 410S широко используется в производстве сварных выхлопных труб.
Руководство по выбору присадочного металла
| Присадочный металл | Класс AWS | Когда использовать | Характеристики: |
|---|---|---|---|
| ER309L | АМС А5.9 | Наиболее распространенный; отличается от углеродистой стали или аустенитной стали. | Высокая пластичность, трещиностойкость, слегка перебалансированное соотношение Cr/Ni |
| ER430 | АМС А5.9 | Подбор химического состава; сварка одного цвета. | Соответствующая ферритная структура, более низкая пластичность, чем у стали 309L. |
| ER410 | АМС А5.9 | При точном соответствии химическому составу 410S | Риск затвердевания в случае поглощения углерода |
| ENiCr-3 (сплав 82) | АМС А5.14 | В отличие от никелевых сплавов или соединений с высокой степенью жесткости. | Отличная устойчивость к растрескиванию, высокая стоимость |
Совет покупателю: Для большинства применений используйте ER309L. Он обеспечивает наилучший баланс свариваемости, сопротивления растрескиванию и стоимости. Немного более высокое содержание хрома и никеля по сравнению с основным металлом 410S не вызывает проблем в большинстве условий эксплуатации.
Предварительный нагрев и температура между проходами
Одно из главных преимуществ стали 410S заключается в том, что предварительный нагрев, как правило, не требуется . Это исключает трудоемкий этап в процессе изготовления.
| Толщина сечения | Рекомендации по предварительному нагреву | Причина |
|---|---|---|
| ≤ 3mm | Не нужно | Низкий уровень термических напряжений, тонкие секции охлаждаются равномерно. |
| 3-6 мм | Дополнительно 150°C | Снижает температурный градиент при умеренной толщине. |
| > 6 мм | Рекомендуемая 150-200°C | Предотвращает хрупкое разрушение в ограниченных подвижностях толстых суставов. |
Температура между проходами сварки: Поддерживайте температуру ниже 150 °C между проходами сварки. Чрезмерная температура между проходами способствует росту зерен в ферритной зоне термического воздействия, что снижает ударную вязкость.
Предупреждение: Никогда не нагревайте сталь 410S выше 425°C. Длительное воздействие температуры в диапазоне 425-600°C приводит к охрупчиванию при 475°C — необратимой потере прочности, которую невозможно восстановить без полного повторного отжига.
Послесварочная термообработка
Для большинства сварных соединений из стали 410S послесварочная термообработка не требуется . Зона термического влияния не упрочняется, поэтому нет необходимости в отжиге для размягчения.
| Ситуация | Рекомендация PWHT |
|---|---|
| Стандартные сварные конструкции | Не требуется |
| Высокопрочные сварные швы толстостенных конструкций | Снятие внутренних напряжений при температуре 700-750°C, охлаждение печи. |
| Сварные швы, подверженные циклическим термическим нагрузкам | Рекомендуется снятие напряжения при температуре 700-750°C. |
| Сварные работы в средах, содержащих сероводород (H₂S). | Снятие напряжений при температуре 700-750°C в соответствии со стандартом NACE MR0175. |
При проведении работ по снятию внутренних напряжений равномерно нагревайте материал до 700-750°C, выдерживайте температуру в течение 1 часа на каждые 25 мм толщины, затем охлаждайте в печи до температуры ниже 425°C перед охлаждением на воздухе. Никогда не охлаждайте материал медленно в диапазоне 425-600°C — это зона охрупчивания.
Сравнение сварочных материалов 410S и 410
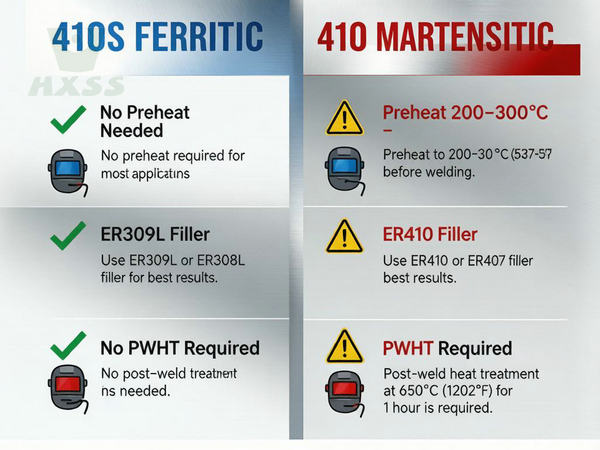
| Параметры сварки | 410S (ферритный) | 410 (мартенситный) |
|---|---|---|
| Разогрейте | Нет / 150-200°C | обязательная температура 250-350°C |
| Присадочный металл | ER309L или ER430 | ER410 или ERNiCr-3 |
| Послесварочная обработка | Нет / опционально 700-750°C | Обязательный отжиг при температуре 700-750°C. |
| Твердость ЗТВ | Остаётся мягким (<89 HRB) | Затвердевает до твердости HRC 40-50 |
| Риск растрескивания | Очень низкий | Высокий уровень без надлежащей процедуры |
| Возможность проведения полевого ремонта | Хорошо | Сложно — требуется доступ к печи. |
| Общая стоимость изготовления | Низкая | Более высокая температура (предварительный нагрев + термическая обработка + более медленный цикл) |
| Типичные области применения сварных соединений | Теплообменники, выхлопные системы, детали печей | Корпуса клапанов, валы насосов (обычно обработаны механическим способом, а не сварены). |
Разница в стоимости существенная. Для типичной сварной сборки из стали 410 требуется 2-4 часа предварительного нагрева и 4-8 часов последующего отжига. Сталь 410S исключает оба этапа, снижая себестоимость изготовления сварных компонентов на 20-30%.
Распространенные дефекты сварки и как их избежать
1. Рост зерен в зоне термического воздействия
Причина: Чрезмерное тепловое воздействие приводит к увеличению размеров зерен феррита, что снижает его прочность.
Решение: Используйте низкие параметры подвода тепла. Ограничьте однопроходную сварку до 1.5-2.5 кДж/мм. При многопроходной сварке допустите снижение температуры между проходами ниже 150°C.
2. Сенсибилизация (межкристаллитная коррозия)
Причина: Длительное воздействие температуры 450-850°C приводит к осаждению карбида хрома на границах зерен, что вызывает истощение хрома и образование зон, подверженных коррозии.
Решение: Низкое содержание углерода в стали 410S делает это менее вероятным, чем в стали 410, но это все еще может произойти при очень медленном охлаждении толстых участков. Для толстых сварных соединений используйте быстрое охлаждение (обдув воздухом или закалка водой) в диапазоне 850-450°C.
3. Хрупкое разрушение при высоком уровне ограничения деформации
Причина: Хотя сталь 410S не образует мартенсит, её ферритная структура обладает меньшей ударной вязкостью, чем аустенитные марки. Сильно ограниченные соединения с надрезами могут растрескиваться под действием остаточных напряжений.
Решение: Спроектируйте соединения таким образом, чтобы минимизировать ограничения. Избегайте подрезов и шлаковых включений. Зачистите края сварного шва до гладкости. Для сварных швов толстостенных конструкций с сильными ограничениями примените предварительный нагрев при 150°C и последующую обработку для снятия напряжений при 700-750°C.
4. Хрупкость при 475°C
Причина: Длительная эксплуатация или медленное охлаждение до 425-600°C приводят к образованию альфа-праймовых отложений, вызывающих необратимое охрупчивание стали.
Решение: Избегайте длительного воздействия в этом температурном диапазоне. В случае охрупчивания, полное повторное отжиг при температуре 780-830°C может восстановить свойства.
Применение в сварке: где 410S демонстрирует свои лучшие качества.
| Промышленность | Компонент | Почему 410S | Рассмотрены альтернативные варианты |
|---|---|---|---|
| нефтехимический | Тарелки дистилляционной колонны | Свариваемый, устойчивый к окислению до 705°C. | 410 (слишком хрупкий при сварке), 304 (дороже) |
| Автомобильная | Выпускные коллекторы и трубы | Свариваемый, обладает умеренной стойкостью к окислению, низкая стоимость. | 409 (аналогично), 304 (излишняя стоимость) |
| Выработка энергии | перегородки теплообменника | Хорошая свариваемость, умеренная коррозионная стойкость. | 410 (требует термической обработки), 316L (более высокая стоимость) |
| Сталелитейные заводы | Крышки для коробок для отжига | Выдерживает термические циклы, сваривается. | 410 (трещины в сварных швах) |
| Пищевая | Сварные облицовки резервуаров (бесконтактные) | Свариваемый, совместимый с пищевыми продуктами, магнитный. | 430 (аналогичные), 304 (немагнитные) |
| Горнодобывающий альянс | Панели для просеивания руды | Баланс абразивности и свариваемости | 410 (более твердый, но не поддающийся сварке) |
Если ваша работа связана со сваркой и эксплуатацией при умеренных температурах/коррозии, то сталь 410S, вероятно, будет наиболее экономически выгодным вариантом. Ознакомьтесь с нашими техническими характеристиками холоднокатаной и горячекатаной рулонной стали 410S, чтобы найти подходящий материал для вашего производства.
Требования к качеству сварных изделий из стали 410S
При выборе стали 410S для сварных работ перед оформлением заказа проверьте следующее:
| Требование | Что проверить | Почему это имеет значение |
|---|---|---|
| Содержание углерода ≤0.08% | Запросить MTC, проверить значение C. | Повышенное содержание углерода = риск образования мартенсита в зоне термического воздействия. |
| Соответствие ASTM A240 | MTC должен соответствовать стандартам ASTM A240 / ASME SA240. | Обеспечивает соответствие материала стандартам для сосудов под давлением. |
| Чистота поверхности | Без оксидной окалины, травление и пассивация. | Поверхностные оксиды вызывают загрязнение сварного шва. |
| Допуск плоскостности | Проверьте сертификат качества прокатки, чтобы узнать значение плоскостности. | Деформированный материал приводит к зазорам при подгонке → дефектам сварного шва |
| Прослеживаемость номера плавки | Каждый рулон/лист должен иметь номер партии. | Необходимо для квалификации по системе WPS и отслеживания качества. |
| Проверка PMI | Отчет о результатах рентгенофлуоресцентного анализа (XRF) или оптической эмиссионной спектроскопии (OES). | Подтверждает, что вы получили 410S, а не 410 или 430. |
Каждая партия продукции от Huaxiao Metal включает сертификат соответствия EN 10204 3.1 MTC с полным химическим анализом. Подробнее см. в нашем руководстве по сертификату соответствия EN 10204 MTC. Мы также предоставляем протоколы испытаний PMI и документацию WPS для сварных соединений.
Стандарты и сертификаты
Международные стандарты сварки 410S
| Регион | Стандарт | Объем |
|---|---|---|
| США | АСТМ А240 / АСМЭ СА240 | Технические характеристики материала для плиты/листа/рулона 410S |
| США | AWS D1.6 | Нормативы по сварке конструкций из нержавеющей стали |
| США | ASME Раздел IX | Квалификация сварочных процедур и характеристик |
| Европа | EN 10088-2 | Лист/пластина из нержавеющей стали — 1.4000 (X6Cr13) |
| Европа | EN ISO 15614-1 | Аттестация процедуры сварки |
| Европа | 10204 3.1 | Сертификат заводских испытаний |
| Япония | ДЖИС Г4304/Г4305 | Горячекатаная/холоднокатаная нержавеющая сталь — SUS410S |
| Китай | ГБ / т 4237/4238 | Нержавеющая сталь горячекатаная/холоднокатаная — 06Cr13 |
Соответствие требованиям для экспортных рынков
| Рынок | Сертификаты | Требование |
|---|---|---|
| Европейский союз | REACH/RoHS | Обязательно для всего импорта нержавеющей стали. |
| Европейский союз | маркировка CE (PED 2014/68/EU) | Требуется для оборудования, работающего под давлением. |
| Южная Америка | Сертификат происхождения | Необходимо для таможенного оформления (льготный тариф Меркосур). |
| Северная Америка | MTR (Протокол испытаний материалов) | Необходимо для изготовления изделий в соответствии со стандартами ASME. |
| Ближний Восток | API 6A / ASME B31.3 | Требуется для нефтегазопроводов и оборудования. |
Для полного сравнения международных стандартов на нержавеющую сталь см. наше сравнение ASTM A240, EN 10088 и JIS G4304.
Закупка сварных компонентов из стали 410S в Китае.
Контрольный список для оформления заказа
Перед отправкой запроса подготовьте следующую информацию, чтобы получить точную смету в течение 12 часов:
Подтверждение марки: 410S (а не 410 — уточняйте четко, чтобы избежать получения закаливаемого материала).
Форма выпуска: холоднокатаная рулонная сталь / горячекатаная рулонная сталь / холоднокатаный лист / горячекатаная плита
Габариты: Толщина × ширина × длина (или вес рулона)
Поверхностная обработка: 2B / BA / № 1 / № 4 (укажите для подготовки к сварке)
Количество: метрические тонны (минимальный объем заказа: 1 тонна)
Документация: тип MTC (стандарт EN 10204 3.1; 3.2 доступен у сторонних производителей)
Порт назначения: Для получения ценового предложения CIF/CFR
Экспортная логистика
| Параметр | XNUMX |
|---|---|
| Код ТН ВЭД | 7219.34 (холоднокатаный, ширина ≥600 мм, 1-3 мм); 7219.24 (горячекатаный, 4.75-10 мм); 7220.20 (ширина <600 мм) |
| Мин. заказ | 1 метрическая тонна |
| время | Срок поставки материалов со склада: 7-15 дней; срок изготовления новых изделий: 25-35 дней. |
| Упаковка | Деревянный поддон со стальными обвязочными лентами; водонепроницаемая бумага + полиэтиленовая пленка; осушитель для морских перевозок. |
| Торговые термины | Условия поставки: FOB Шанхай / CIF / CFR / DAP (по выбору покупателя) |
| Условия платежа | Банковский перевод (30% предоплата, 70% после получения копии коносамента); аккредитив по предъявлению для заказов свыше 50 000 долларов США. |
| +86-13761906384 (Ответ в течение 12 часов, включая выходные) |
Почему покупатели выбирают 410S от Huaxiao Metal?
Проверка качества: 100% тестирование PMI каждой партии — вы получаете 410S, а не 410 или 430.
Полный комплект документации: сертификат соответствия EN 10204 3.1 MTC + отчет PMI + отчет о размерах к каждому заказу.
Поддержка сварочных работ: Мы можем предоставить документацию WPS/PQR для вашей бригады сварщиков.
Наличие на складе: более 1,000 тонн стали 410/410S в рулонах, листах и плитах.
Опыт экспорта: поставки в более чем 50 стран, включая Бразилию, Германию, Италию, Испанию, Чили, Колумбию.
Ответ в течение 12 часов: Коммерческие предложения отправляются в течение 12 часов, включая выходные дни для срочных заказов.
Отслеживаемость партии: номер партии в файле для повторных заказов — соответствие размеров ±0.01 мм.
Часто задаваемые вопросы
Можно ли сваривать нержавеющую сталь 410S без предварительного нагрева?
Да. Сталь 410S — это ферритная нержавеющая сталь, которая, как правило, не требует предварительного нагрева для тонких профилей (<3 мм). Для более толстых профилей (≥3 мм) или сильно ограниченных соединений рекомендуется легкий предварительный нагрев до 150-200 °C для снижения термических напряжений и предотвращения хрупкого разрушения.
Какой присадочный металл следует использовать для сварки стали 410S?
Присадочный материал AWS E/ER 309L является наиболее часто рекомендуемым для сварки стали 410S, обеспечивая хорошую пластичность и трещиностойкость. Для обеспечения соответствия химическому составу можно использовать присадочные материалы AWS E/ER 410 или 430. Для сварки разнородных сталей, таких как углеродистая сталь или аустенитные стали, предпочтительнее использовать 309L.
Требуется ли термообработка стали 410S после сварки?
В большинстве случаев сталь № 410S не требует обязательной термообработки после сварки, поскольку она не упрочняется в зоне термического воздействия. Для сварных швов с высокими напряжениями или толстыми сечениями дополнительная снятие напряжений при температуре 700-750°C с последующим медленным охлаждением может улучшить пластичность.
Почему сталь 410S легче сваривать, чем сталь 410?
Сплав 410S имеет содержание углерода ≤0.08%, что позволяет ему оставаться ферритным даже после быстрого охлаждения при температурах сварки. Сплав 410 содержит 0.08-0.15% углерода, что приводит к образованию твердого, хрупкого мартенсита в зоне термического воздействия, который легко растрескивается. Именно поэтому для сплава 410 требуется предварительный нагрев (250-350°C) и послесварочный отжиг, в то время как для сплава 410S это обычно не требуется.
Какие методы сварки лучше всего подходят для стали 410S?
Сварка GTAW (TIG) рекомендуется для корневых швов и точной обработки. Сварка GMAW (MIG) обеспечивает высокую производительность при выполнении заполняющих швов. Сварка SMAW подходит для ремонта на месте. Контактная сварка (точечная и шовная) также подходит для тонколистовой стали 410S. Ключевой принцип: поддерживать низкий уровень подводимой тепловой энергии, чтобы избежать чрезмерного роста зерна.
Обладает ли сталь 410S магнитными свойствами после сварки?
Да. Сталь 410S обладает магнитными свойствами в любых условиях — до, во время и после сварки. Это объясняется её ферритной микроструктурой, которая сохраняет стабильность при термических циклах. Если для вашего применения требуются немагнитные свойства, рассмотрите аустенитные марки, такие как 304 или 316L.
Какова максимальная рабочая температура для сварных компонентов из стали 410S?
Сталь 410S обладает непрерывной стойкостью к окислению до 705°C (1300°F) и кратковременной — до 811°C (1500°F). При температуре выше 1093°C (2000°F) происходит охрупчивание. Для сварных компонентов, эксплуатируемых при высоких температурах, для обеспечения долгосрочной надежности следует поддерживать рабочую температуру ниже 705°C.
Могу ли я получить сертификат MTC и спецификации сварочной процедуры для стали 410S от компании Huaxiao Metal?
Да. Каждая партия стали 410S от Huaxiao Metal включает сертификат заводских испытаний EN 10204 3.1 с указанием химического состава и механических свойств. Мы также можем предоставить протоколы испытаний PMI, протоколы испытаний на твердость и сертификаты контроля размеров. Для сварных компонентов мы предоставляем документацию WPS/PQR по запросу.
Заключение
Нержавеющая сталь 410S — разумный выбор для любых применений, требующих сварки. Ее ферритная структура исключает необходимость предварительного нагрева, последующего отжига и риска образования трещин, которые делают обработку стали 410 сложной и дорогостоящей. Выбирая 410S для сварных компонентов — теплообменников, выхлопных систем, деталей печей, нефтехимического оборудования — вы снижаете стоимость изготовления на 20-30%, сохраняя при этом хорошую коррозионную стойкость и стойкость к окислению до 705°C.
Ключ к успешной реализации проекта 410S — это использование материалов с подтвержденным низким содержанием углерода (≤0.08%) и полной документацией. В компании Huaxiao Metal каждая поставка 410S сопровождается проверкой PMI, сертификатом EN 10204 3.1 MTC и отслеживанием номера плавки. Ознакомьтесь с нашими техническими характеристиками холоднокатаной рулонной стали 410S , горячекатаной рулонной стали 410S , холоднокатаного листа 410S и горячекатаной плиты 410S.